
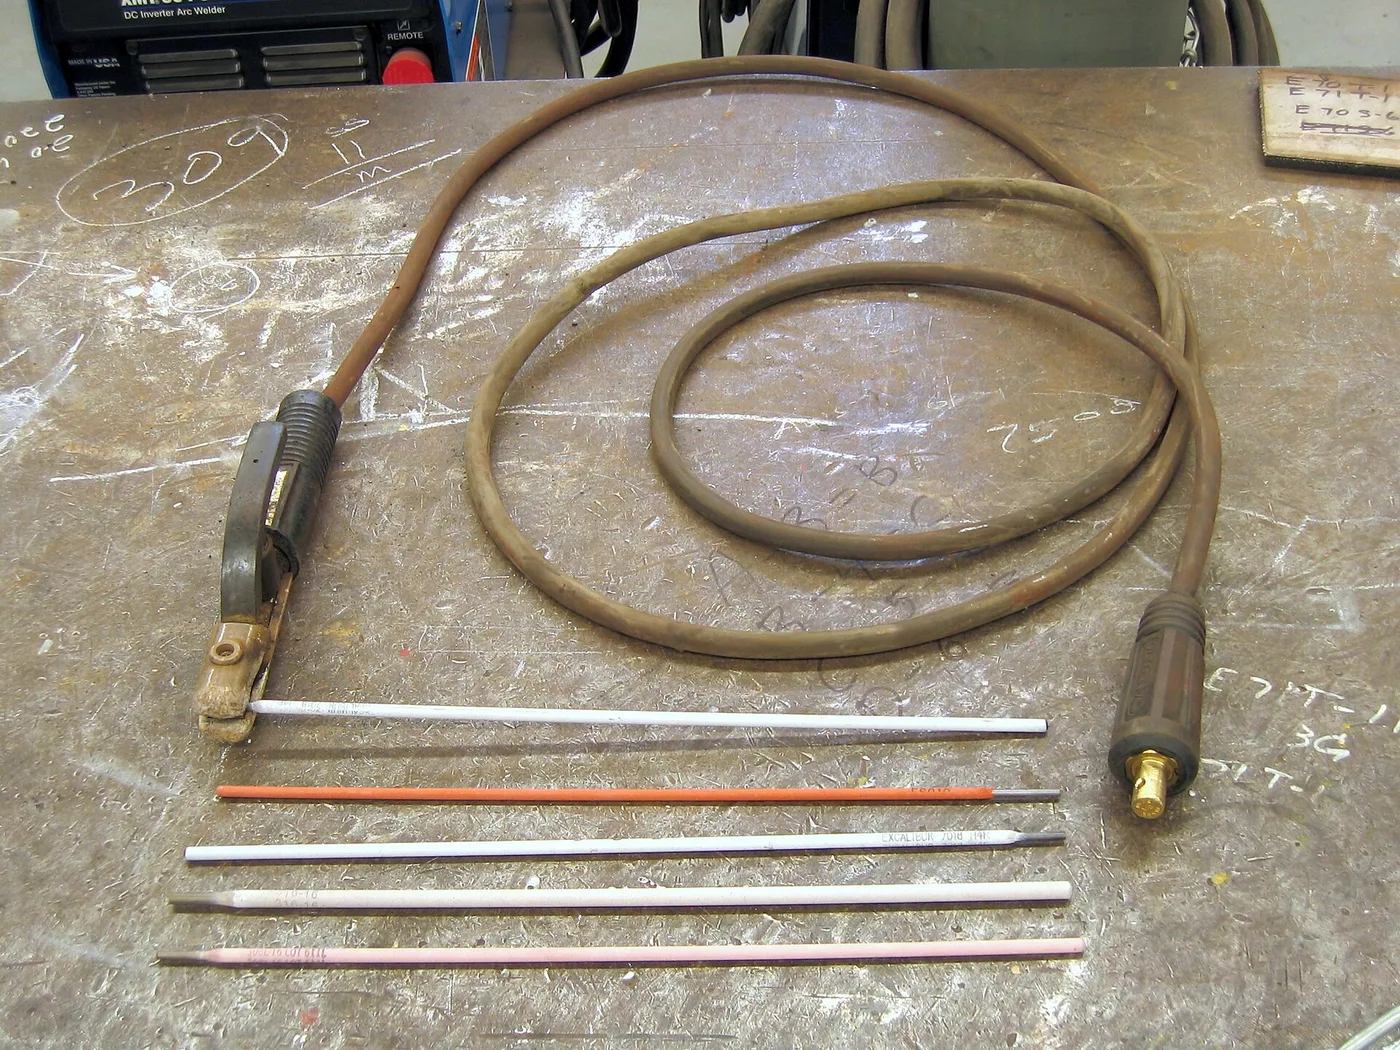

Pour une ferme, le poste à souder le plus polyvalent est un poste à l'électrode enrobée (MMA) de 160 à 200 A, qui soude en extérieur, sur de l'acier sale ou rouillé et sur des épaisseurs importantes. Le MIG-MAG (soudure au fil) est plus rapide et plus propre pour la tôle et la fabrication à l'atelier. Le TIG sert à l'inox et à l'aluminium. Beaucoup d'ateliers finissent avec un poste multiprocédé. Ce guide aide à choisir le procédé, l'ampérage, les consommables et la protection, et rappelle les précautions propres aux machines agricoles.
Quel procédé pour quel usage ?
| Procédé | Principe | Points forts | Limites |
|---|---|---|---|
| MMA (électrode enrobée) | L'enrobage de l'électrode fond et protège le bain | Extérieur et vent, acier sale, forte épaisseur, matériel simple | Tôle fine difficile, laitier à piquer, électrodes à changer |
| MAG (fil plein sous gaz actif) | Fil dévidé en continu, gaz argon et CO2 | Rapide, propre, tôle fine et moyenne, fabrication | Craint le vent, bouteille de gaz, pièces propres |
| Fil fourré sans gaz | Le fil contient son propre flux | Soude dehors sans bouteille | Fumées, laitier, aspect moins propre |
| MIG (gaz inerte) | Fil aluminium sous argon pur | Aluminium en épaisseur moyenne | Galets et gaine adaptés, réglages fins |
| TIG | Électrode de tungstène, métal d'apport à la main, argon | Soudures très propres, inox, aluminium (poste AC/DC) | Lent, demande de la pratique et des pièces propres |
Quel ampérage selon l'épaisseur ?
En électrode enrobée, un repère courant est de 35 à 40 A par millimètre de diamètre d'électrode, à ajuster selon la position et le type d'électrode.
| Épaisseur d'acier | Diamètre d'électrode | Intensité indicative |
|---|---|---|
| 1,5 à 3 mm | 2,0 mm | 50 à 70 A |
| 2 à 5 mm | 2,5 mm | 60 à 90 A |
| 4 à 8 mm | 3,2 mm | 90 à 130 A |
| 6 mm et plus | 4,0 mm | 120 à 170 A |
| Fortes épaisseurs, plusieurs passes | 5,0 mm | 160 à 220 A |
Un poste de 160 A permet de souder confortablement en électrodes de 3,2 mm, le diamètre le plus utilisé en réparation agricole. Pour souder du 4 mm en continu ou de fortes pièces, visez 200 A et plus.
Le facteur de marche
Le facteur de marche indique, en pourcentage d'un cycle de dix minutes à 40 °C (norme EN 60974-1), le temps pendant lequel le poste peut souder à une intensité donnée sans surchauffer. « 35 % à 160 A » signifie 3 min 30 de soudure puis 6 min 30 de repos. Pour comparer deux postes, comparez les intensités disponibles à 60 % ou 100 % : un poste bon marché affiche une intensité maximale élevée mais à un facteur de marche très faible.
Électrodes, fils et gaz
- Électrode rutile (E 6013) : facile à amorcer, arc doux, laitier qui se détache bien. La plus utilisée pour l'entretien courant.
- Électrode basique (E 7018) : meilleures caractéristiques mécaniques, résiste à la fissuration ; pour les pièces sollicitées (châssis, supports, bâtis d’outils). Elle craint l'humidité : stockez-la au sec et étuvez-la selon la notice si elle a pris l'eau.
- Électrodes spéciales : fonte (à base de nickel), inox, rechargement dur pour les pièces d'usure.
- Fil MAG : fil acier cuivré type G3Si1 en 0,6, 0,8 ou 1,0 mm ; 0,8 mm est le plus polyvalent.
- Gaz : mélange argon et CO2 (souvent autour de 18 % de CO2) pour l'acier, CO2 pur plus économique mais plus de projections ; argon pur pour l'aluminium et le TIG.
Les consommables du poste MIG
La buse (qui dirige le gaz), le tube contact (qui transmet le courant au fil, de la taille exacte du fil), le diffuseur, la gaine (guide-fil dans la torche) et les galets d'entraînement (gorge en V pour l'acier, en U pour l'aluminium, moletée pour le fil fourré) s'usent. Un fil qui avance par à-coups vient souvent d'une gaine encrassée ou d'un tube contact usé, rarement du poste.
Quelle protection pour souder ?
- Masque : un masque à cellule auto-obscurcissante (filtres selon l'EN 379), teinte variable de 9 à 13, laisse les deux mains libres et évite de souder « à l'aveugle ».
- Gants de soudeur (EN 12477) : type A, épais, pour l'électrode et le MIG ; type B, fin, pour la dextérité en TIG.
- Vêtements en coton ignifugé ou cuir (EN ISO 11611), sans synthétique qui fond.
- Fumées : soudez dans un endroit ventilé ; les fumées de soudage, surtout sur des pièces peintes ou galvanisées, sont toxiques.
Voyez notre guide gants de travail et normes et, pour les fumées, protection respiratoire.
Préparer les pièces : fonte, aciers traités, pièces d'usure
- Acier doux : meulez jusqu'au métal propre, chanfreinez au-delà de 4 à 5 mm pour une pénétration complète.
- Fonte (carters, supports anciens) : elle fissure au refroidissement. On la soude soit à chaud (préchauffage de toute la pièce et refroidissement lent), soit à froid avec des électrodes au nickel, par petits cordons martelés. Une réparation de fonte sollicitée reste délicate.
- Aciers traités et anti-usure (socs, lames, pointes, tôles de type Hardox) : la chaleur leur fait perdre leur dureté. Respectez le préchauffage et les électrodes basiques préconisées par le fabricant de l'acier.
- Pièces de sécurité : attelages, anneaux, crochets, pièces de direction et de freinage ne se soudent pas pour les réparer ; on les remplace.
Commander chez nous
Postes, électrodes, fils, buses, tubes contact et torches sont dans le rayon soudage ; masques et protections dans le rayon protection de la tête, gants dans le rayon gants, et le reste de l'équipement dans le rayon atelier. Pour les pièces d'usure qu'on hésite à recharger, voyez les pièces d'usure du travail du sol, et pour l'air comprimé de l'atelier, choisir un compresseur.
Questions fréquentes
Quel poste à souder pour réparer du matériel agricole ?
Un poste à l’électrode enrobée (MMA) de 160 à 200 A est le plus polyvalent : il soude en extérieur, sur acier sale ou rouillé et sur des épaisseurs importantes. Un poste MIG-MAG complète l’atelier pour la tôle et la fabrication ; le TIG sert à l’inox et à l’aluminium.
Quel ampérage pour une électrode de 3,2 mm ?
De l’ordre de 90 à 130 A, pour souder de l’acier de 4 à 8 mm environ. Un repère courant est de 35 à 40 A par millimètre de diamètre d’électrode, à ajuster selon la position de soudage et le type d’électrode.
Faut-il débrancher la batterie pour souder sur un tracteur ?
Oui. Débranchez la batterie et placez la pince de masse sur la pièce soudée, au plus près de la soudure, pour que le courant ne traverse ni roulements ni calculateurs. Sur les tracteurs récents, suivez aussi la procédure du constructeur.
Envoyez-nous une photo et la marque de votre machine depuis la page contact : nous identifions la pièce et nous vous répondons sous 24 h ouvrées.